Guía práctica sobre fabricación inteligente con SAP en España: Industria 4.0 y 5.0, iniciativas públicas, normativa europea, operaciones multiplanta y sostenibilidad.
El concepto de smart manufacturing o fabricación inteligente ocupa un lugar central en la transformación digital de la industria, aunque su significado práctico no siempre se explica con precisión. En términos operativos, describe la capacidad de integrar tecnología, procesos y datos para mejorar la toma de decisiones, la eficiencia y el rendimiento de la producción.
En España, esta evolución también forma parte de la política industrial. La Estrategia Nacional Industria Conectada 4.0 vincula la competitividad del tejido industrial con el uso de tecnologías digitales, la automatización, los datos y la integración de las cadenas de valor. A su vez, el Componente 12: Política Industrial España 2030 sitúa la transformación industrial basada en datos, la eficiencia en el uso de los recursos y el refuerzo de las cadenas de valor dentro del Plan de Recuperación, Transformación y Resiliencia.
La adopción de estas tecnologías no siempre aporta claridad sobre el modelo que se quiere implantar. Con frecuencia, se utiliza la fabricación inteligente como una categoría amplia que engloba cualquier iniciativa digital. Adquirir nuevas herramientas resulta relativamente sencillo. Integrarlas en un entorno productivo coherente, gobernado por datos y capaz de responder a las condiciones reales de la planta exige una visión distinta.
Para concretar el concepto, conviene analizar qué implica la fabricación inteligente en la práctica y cómo se materializa en una fábrica inteligente.
Cómo se relacionan la fabricación inteligente y la fábrica inteligente
Ningún sistema individual define por sí solo la fabricación inteligente. El modelo coordina producción, planificación, calidad y mantenimiento mediante datos compartidos y soluciones conectadas.
La fábrica inteligente representa la aplicación de ese modelo en planta. Los activos físicos y los sistemas digitales se integran para que la información circule entre máquinas, aplicaciones y equipos de trabajo con la continuidad y el contexto necesarios.
Diferencias entre la fabricación inteligente y la automatización tradicional
La diferencia principal se encuentra en el grado de interacción entre sistemas, el uso de los datos y la forma en que se toman las decisiones.
|
Aspecto |
Automatización tradicional |
Fabricación inteligente |
|
Arquitectura de sistemas |
Procesos automatizados que pueden permanecer fragmentados entre distintas capas. |
Entorno de sistemas integrado e interconectado. |
|
Uso de los datos |
Datos recopilados y almacenados en sistemas individuales. |
Datos compartidos entre sistemas, con disponibilidad en tiempo real o casi real. |
|
Toma de decisiones |
Reglas predefinidas dentro de cada sistema. |
Decisiones coordinadas entre sistemas y respaldadas por datos. |
|
Flexibilidad de los procesos |
Optimización orientada a la estabilidad y la repetibilidad. |
Capacidad para adaptarse a cambios de demanda, materiales y condiciones de planta. |
|
Ámbito de optimización |
Línea, célula o función concreta. |
Procesos de extremo a extremo, desde la planificación hasta la producción y la cadena de suministro. |
|
Respuesta ante incidencias |
Coordinación entre sistemas con una intervención manual frecuente. |
Respuesta coordinada a partir de información compartida y actualizada. |
Capacidades esenciales de la fabricación inteligente
La evolución hacia este modelo permite desarrollar capacidades que superan las mejoras puntuales de eficiencia. Surgen de una operación sustentada en sistemas conectados, datos consistentes y responsabilidades bien definidas.
|
Visibilidad de la producción en tiempo real |
Mantenimiento predictivo y basado en la condición |
Planificación dinámica y adaptable |
|
Permite supervisar líneas, plantas y regiones a partir de una capa de datos coherente. |
El análisis del comportamiento de los equipos ayuda a anticipar fallos, reducir paradas no planificadas y evitar intervenciones innecesarias. |
Los programas de producción pueden ajustarse a variaciones de la demanda, restricciones de materiales y condiciones reales de planta. |
|
Gestión proactiva de la calidad |
Trazabilidad de extremo a extremo |
Integración de la cadena de valor |
|
Los sistemas detectan desviaciones durante el proceso, antes de que los defectos lleguen a la inspección final. |
Materiales, componentes y operaciones quedan vinculados en un historial continuo que permite rastrear cada unidad o lote hasta su origen. |
La integración con proveedores y clientes facilita una respuesta más rápida a las señales reales de demanda y suministro. |
Transformación digital de la industria manufacturera en España
Los datos oficiales muestran que una parte de la industria española ya dispone de los componentes tecnológicos necesarios para avanzar hacia modelos conectados. Según el Instituto Nacional de Estadística (INE), en el primer trimestre de 2025, el 42,5 % de las empresas industriales con diez o más empleados realizaba analítica de datos con personal propio, el 40,4 % utilizaba servicios de cloud computing de pago y el 17,5 % empleaba inteligencia artificial. Sin embargo, solo el 15,3 % contaba con especialistas TIC. La diferencia entre ambos grupos de indicadores apunta a un reto de capacidad interna para integrar, gobernar y escalar estas tecnologías.
España impulsa la digitalización industrial mediante estrategias nacionales, programas de asesoramiento, componentes del Plan de Recuperación e iniciativas sectoriales:
La estrategia nacional relaciona la competitividad industrial con las tecnologías de Industria 4.0, la automatización, el uso de datos, la integración digital de las cadenas de valor y el apoyo a las pymes industriales.
El programa ha proporcionado a pymes industriales un diagnóstico de madurez digital y un plan individual de transformación, con la identificación de habilitadores digitales y una hoja de ruta de implantación. El ciclo 2023–2025 debe entenderse como un precedente de política pública y de metodología: la convocatoria citada del Plan de Recuperación está cerrada y el portal de autodiagnóstico HADA indica actualmente que la herramienta no está disponible.
Activa Ciberseguridad, Activa Crecimiento y Activa Startups
La cartera de programas Activa ha incluido el diagnóstico y la planificación en ciberseguridad, la mejora de operaciones y del crecimiento empresarial, y la colaboración entre compañías consolidadas y startups. Estos ámbitos conectan la digitalización de la fábrica con la ciberresiliencia, la escalabilidad y el desarrollo de nuevos modelos de negocio.
Plan de Recuperación, Transformación y Resiliencia
El Componente 12 se ocupa de la política industrial, el Componente 13 apoya a las pymes y el Componente 15 aborda la conectividad digital, la ciberseguridad y el 5G. En conjunto, sitúan la modernización de las fábricas dentro de un programa más amplio de transformación industrial, digital y energética.
PERTE VEC y PERTE Agroalimentario
Estos programas sectoriales apoyan la modernización de cadenas de valor estratégicas. En el vehículo eléctrico y conectado, los casos de uso incluyen plantas conectadas, integración de proveedores, trazabilidad de baterías y componentes, calidad, planificación de la capacidad y ciberseguridad industrial. En el sector agroalimentario, cobran especial relevancia la trazabilidad de lotes y origen, el control de calidad, las condiciones de producción, la vida útil, la logística y la reducción del consumo de agua, energía y materias primas.
PERTE de Descarbonización Industrial
Esta política apoya la reducción de emisiones mediante la modernización de equipos, la eficiencia energética y la incorporación de nuevas tecnologías de proceso. Una línea de ayudas de 2026 amplió su dotación hasta 518,2 millones de euros, aunque el plazo de solicitud se extendió únicamente del 6 al 19 de febrero de 2026. Por tanto, la iniciativa se menciona aquí como referencia de política industrial, no como una convocatoria abierta.
Cómo cambian los casos de uso según el sector
|
Sector en España |
Casos de uso prioritarios de fabricación inteligente |
|
Automoción |
Plantas de ensamblaje y componentes conectadas, genealogía de baterías y piezas, integración de proveedores, control automatizado de la calidad, planificación de la capacidad y ciberseguridad OT. Estos escenarios resultan especialmente relevantes para los clústeres de Cataluña, País Vasco, Navarra, Comunidad Valenciana, Galicia y Castilla y León. |
|
Industria manufacturera general |
Visibilidad de la producción, programación basada en restricciones reales, calidad en origen, sincronización de materiales y gestión normalizada del rendimiento. |
|
Alimentación y bebidas |
Trazabilidad de materias primas y lotes, control de la vida útil, inspección automatizada, seguimiento de las condiciones de producción, coordinación de la cadena de frío y reducción del consumo de agua, energía y producto. |
|
Bienes de equipo |
Planificación de productos configurados bajo pedido, conectividad de máquinas, mantenimiento basado en la condición, trazabilidad por número de serie y gestión de listas de materiales complejas. |
|
Bienes de consumo |
Planificación orientada por la demanda, cambios de formato más ágiles, genealogía de envases y productos, consistencia de la calidad y reducción de residuos. |
|
Logística |
Coordinación entre producción, almacenes, transporte y muelles, visibilidad en tiempo real del estado de los materiales y respuesta más rápida a interrupciones de suministro o entrega. |
|
Industria farmacéutica |
Procesos de producción controlados, registros y genealogía de lotes, calidad en proceso, gestión de desviaciones e integración entre fabricación y flujos de calidad regulados. |
Por qué la fabricación inteligente es relevante para la industria española
Las plantas españolas participan en cadenas de valor europeas y globales estrechamente conectadas. Proveedores de automoción, empresas alimentarias, fabricantes de bienes de equipo y consumo, plantas farmacéuticas y operadores logísticos deben gestionar al mismo tiempo costes, plazos de entrega, calidad, trazabilidad y cumplimiento normativo. La volatilidad de los precios de la energía y los materiales, la reducción de los plazos y la escasez de perfiles digitales y de automatización aumentan la presión sobre los sistemas de producción existentes.
El Componente 12: Política Industrial España 2030 señala que la industria manufacturera, excluido el sector energético, representa el 12,3 % del valor añadido bruto nacional y atribuye a la industria el 83 % de las exportaciones españolas. Estas cifras forman parte del diagnóstico utilizado por la política pública y ayudan a explicar por qué el aumento de la productividad, el mayor peso del valor añadido industrial y la resiliencia de la producción son prioridades estratégicas para España.
La fabricación inteligente permite abordar estas prioridades desde la operación diaria:
|
Presión sobre la industria española |
Respuesta operativa |
|
Competencia dentro de las cadenas de suministro de la UE |
Mayor consistencia en calidad, trazabilidad y cumplimiento de plazos, junto con tiempos de respuesta más cortos. |
|
Presión sobre productividad y costes |
Mejor aprovechamiento de la capacidad, reducción de mermas y reprocesos, y mayor control sobre tiempos de ciclo y paradas. |
|
Escasez de perfiles especializados |
Automatización de tareas repetitivas, instrucciones digitales de trabajo y apoyo a la toma de decisiones de operarios y supervisores. |
|
Volatilidad de la cadena de suministro |
Sincronización más rápida entre demanda, materiales, capacidad disponible y programas de producción. |
|
Exigencias de eficiencia energética, recursos y resiliencia |
Decisiones de producción basadas en consumo energético, eficiencia de materiales, estado de los activos y riesgo operativo. |
Industria 4.0 e Industria 5.0 en el mercado español
El marco de Industria 5.0 de la Comisión Europea parte de los fundamentos de la Industria 4.0 y amplía el concepto de rendimiento industrial en torno a tres prioridades: orientación a las personas, sostenibilidad y resiliencia.
|
Dimensión |
Industria 4.0 |
Industria 5.0 |
|
Enfoque principal |
Producción conectada, automatizada y basada en datos. |
Sistemas industriales centrados en las personas, sostenibles y resilientes. |
|
Función de la tecnología |
Mejorar visibilidad, productividad, calidad y control de procesos. |
Apoyar a los trabajadores, favorecer un uso responsable de los recursos y reforzar la continuidad ante disrupciones, además de mejorar el rendimiento operativo. |
|
Capacidades habituales |
IA, internet industrial de las cosas, big data, robótica, gemelos digitales y decisiones automatizadas. |
Las mismas capacidades, aplicadas con supervisión humana, desarrollo de competencias y objetivos de circularidad, eficiencia energética y resiliencia. |
|
Indicadores de éxito |
Producción, coste, tiempo de ciclo, calidad y utilización de activos. |
Indicadores operativos combinados con métricas sobre personas, recursos, emisiones y resiliencia. |
Para los fabricantes que operan en España, el marco europeo influye tanto en las prioridades de inversión como en el diseño de los sistemas. El Pacto Verde Europeo refuerza la importancia de la eficiencia energética, la productividad de los recursos, la circularidad y los datos de emisiones. El Programa Europa Digital impulsa capacidades en inteligencia artificial, ciberseguridad, competencias digitales avanzadas y adopción tecnológica. La Estrategia Europea de Datos y el Reglamento de Datos condicionan el acceso y el intercambio de datos industriales, mientras que el Reglamento de Inteligencia Artificial introduce obligaciones de gobernanza para los casos de uso incluidos en su ámbito.
En la práctica, una fábrica inteligente debe diseñarse considerando producción, apoyo a los trabajadores, consumo de energía y materiales, derechos sobre los datos industriales y resiliencia operativa.
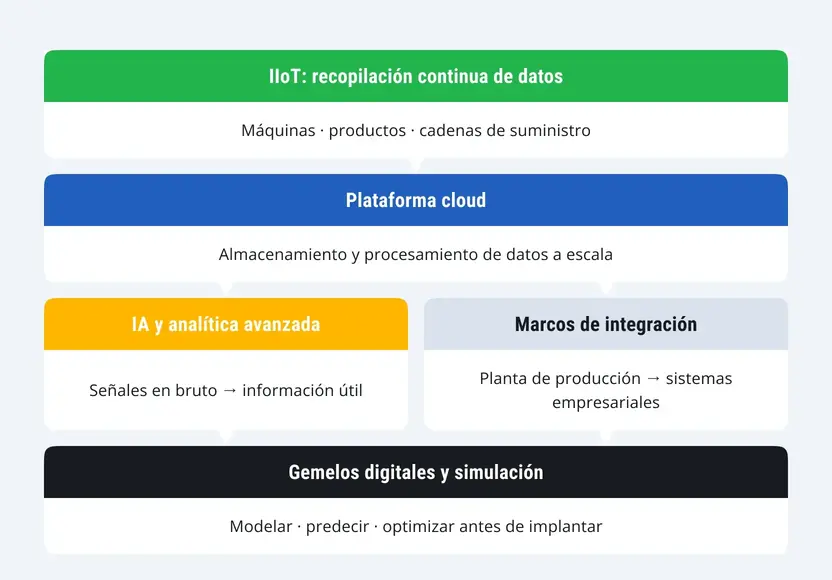
La fabricación inteligente se apoya en la evolución hacia la Industria 4.0, donde conectividad, datos y automatización se gestionan como partes de un mismo modelo operativo. Los datos de máquinas, productos y cadenas de suministro se capturan mediante tecnologías IIoT. Los entornos cloud aportan capacidad de almacenamiento y procesamiento a escala, mientras que la inteligencia artificial puede ayudar a interpretar las señales recibidas y priorizar incidencias. La integración mantiene alineados los sistemas de planta con las aplicaciones empresariales.
Los gemelos digitales y las herramientas de simulación, por su parte, permiten evaluar escenarios antes de trasladar una decisión a la operación real.
En este punto también adquiere relevancia el concepto de empresa inteligente. La Industria 4.0 aplicada a SAP aborda la transformación de la fabricación, mientras que la empresa inteligente extiende los mismos principios al conjunto de la organización. La producción pasa a formar parte de flujos empresariales más amplios y queda conectada con planificación, compras, logística, finanzas y servicio.
Los datos de planta pueden integrarse con SAP S/4HANA para respaldar la planificación. Las señales de la cadena de suministro, incluidas las previsiones de demanda de SAP IBP y la información logística de SAP Transportation Management, ayudan a ajustar la producción con datos actualizados. SAP BTP puede actuar como capa de integración, datos y extensibilidad, facilitando el intercambio coherente de información, la analítica y el desarrollo de extensiones sin introducir cambios innecesarios en el núcleo del ERP.
El valor de la fabricación inteligente aumenta cuando la planta se sincroniza con el resto de la empresa. La conectividad local, por sí sola, no resuelve los desajustes entre demanda, materiales, capacidad y ejecución.
Cómo facilita SAP el control de planta en tiempo real
En numerosos entornos industriales, el control se produce con retraso. Finaliza un turno, se recopilan los datos y se generan los informes. Solo entonces se identifican las pérdidas de tiempo o producción, cuando ya no es posible intervenir sobre lo ocurrido.
SAP permite acercar el control al propio proceso productivo. Los datos de máquinas, operarios y órdenes de fabricación se capturan y sincronizan para que todos los perfiles, desde los operarios hasta los responsables de supervisión de planta, dispongan de la información relevante para su función.
Por ejemplo, una línea empieza a perder velocidad a mitad de un turno. Los equipos continúan funcionando, pero los tiempos de ciclo aumentan gradualmente. En un modelo basado en informes posteriores, la desviación puede quedar oculta hasta el cierre del turno. En un entorno conectado con SAP, el sistema puede mostrarla al producirse y localizarla en una operación concreta. El supervisor dispone así de margen para analizar la causa e intervenir antes de que el retraso afecte al conjunto del programa.
El mismo enfoque se aplica a la calidad. Si los parámetros del proceso se desvían de los umbrales aceptados, la información puede vincularse con una orden, un lote y una marca temporal determinados. El equipo de calidad puede delimitar la producción afectada y adoptar medidas correctivas durante la ejecución, sin esperar a la inspección final ni detener áreas que no están implicadas.
La ejecución del operario también se incorpora a este circuito. Las instrucciones se asocian a la orden activa e incluyen la versión correcta del proceso, los parámetros y los pasos requeridos para la operación. Cuando se aprueba un cambio, la versión actualizada puede aplicarse directamente durante la ejecución, con menos actualizaciones manuales y menor riesgo de trabajar con documentación obsoleta.
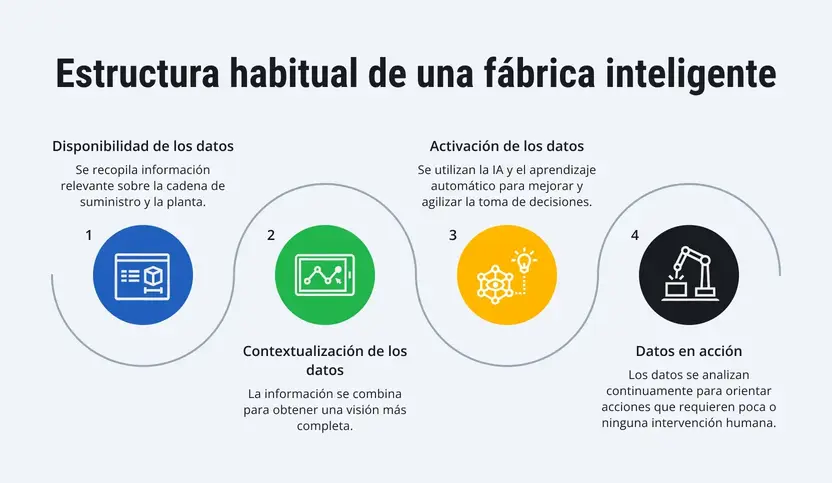
Conectar demanda, planificación, ejecución y optimización
En muchos casos, el principal freno se encuentra en la falta de conexión entre planificación, ejecución y analítica. Las funciones avanzan en paralelo y la información llega a quienes deciden cuando la oportunidad de actuar ya ha pasado.
SAP permite articular un ciclo continuo: la planificación incorpora lo aprendido durante la ejecución, la ejecución responde a la demanda y la optimización se apoya en señales actuales. A continuación se describe cómo puede funcionar este circuito en un entorno SAP.
Fase 1: planificación de la demanda
El ciclo comienza con la demanda, entendida como una señal que debe actualizarse de forma periódica. En SAP IBP, las previsiones pueden revisarse a medida que se incorporan pedidos, cambios en el pipeline comercial y variaciones de inventario. Si la demanda aumenta en una región concreta, esa señal se traslada al proceso de planificación con la frecuencia definida por la empresa.
La vigencia del dato es determinante, porque las decisiones posteriores dependen de la calidad y actualidad de esa señal. Una previsión desactualizada transmite supuestos incorrectos al resto de la cadena.
Fase 2: planificación de la producción
Cuando la demanda se incorpora a SAP S/4HANA, la planificación de la producción puede contrastarla con restricciones como la capacidad, la disponibilidad de materiales y los plazos. Si faltan componentes, el equipo de planificación dispone de información para priorizar órdenes, actualizar programas o evaluar alternativas de producción.
En esta fase se obtiene un plan ejecutable, aunque todavía se basa en supuestos sobre el comportamiento real de la planta.
Fase 3: ejecución
Cuando empieza la producción, esos supuestos se contrastan con la operación. Según el entorno existente y la estrategia de evolución, SAP Digital Manufacturing (SAP DM) o SAP Manufacturing Execution (SAP ME) pueden conectar la ejecución en planta con SAP S/4HANA.
Estas soluciones recopilan datos de operación como tiempos de ciclo, avance de órdenes, comportamiento de equipos y paradas. Si una línea reduce su rendimiento, SAP DM puede comparar los resultados reales con los valores planificados y vincular la desviación con una operación, un puesto de trabajo y una orden. El equipo de supervisión puede localizar antes el problema y su contexto.
En este punto, la ejecución pasa de alimentar informes posteriores a influir en las decisiones durante el proceso.
Fase 4: analítica del rendimiento
Una vez identificada la desviación, el siguiente paso consiste en determinar su causa. SAP S/4HANA ofrece analítica integrada, mientras que SAP Analytics Cloud (SAC) y SAP Datasphere permiten ampliar el análisis en entornos de datos más complejos. Los datos de ejecución de SAP DM pueden combinarse con información de planificación y demanda.
Una desviación respecto a un tiempo de ciclo previsto de 60 segundos puede analizarse en SAC por puesto de trabajo, variante de producto o turno. Si los datos ya están armonizados, el análisis requiere menos preparación manual y permite distinguir entre restricciones de capacidad, incidencias asociadas al producto y factores específicos de un turno o proceso.
Con SAP Datasphere, el análisis puede incorporar también información externa a la producción. Así es posible relacionar un problema de rendimiento con factores presentes en fases anteriores de la cadena de suministro, como la fiabilidad de un proveedor o la calidad de un material. La analítica aporta entonces contexto sobre las causas, además de describir el resultado.
Fase 5: optimización continua
El ciclo se completa cuando la información de ejecución vuelve a la planificación y modifica sus parámetros. Si una máquina ofrece sistemáticamente menos capacidad de la prevista, los planes posteriores pueden incorporar su rendimiento real. Si los retrasos se relacionan con escasez de materiales, se revisan los parámetros de aprovisionamiento. Si determinadas variantes alteran el flujo, pueden ajustarse las reglas de secuenciación.
Cómo mantener la continuidad del ciclo
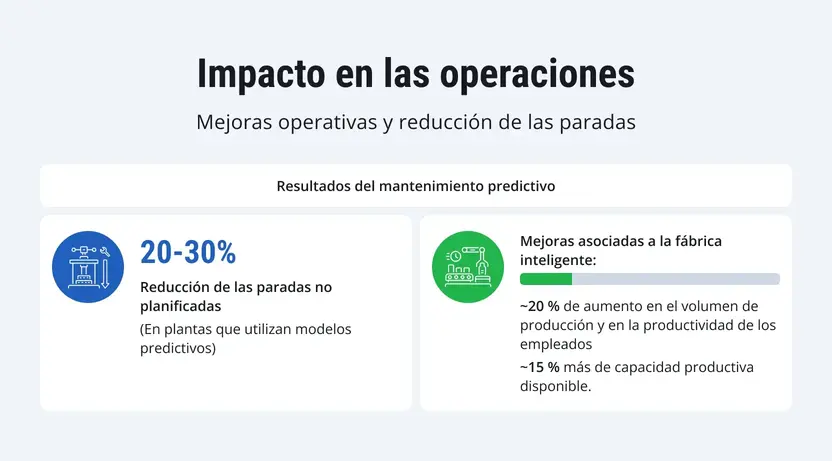
Incluso un plan preciso pierde validez si la producción no puede mantener un funcionamiento estable. El mantenimiento predictivo, complementado cuando procede con actuaciones automatizadas, contribuye a preservar la continuidad del ciclo. Sin esta capa, planificación y ejecución siguen expuestas a averías y desviaciones de calidad.
SAP permite utilizar los datos para anticipar determinados riesgos y ajustar la respuesta. El mantenimiento predictivo es uno de los ejemplos más claros. Con SAP Asset Performance Management (SAP APM), los datos de condición de los equipos, como vibración, temperatura o carga, pueden analizarse para detectar indicios tempranos de degradación. Las intervenciones se programan entonces de acuerdo con el estado real del activo y con criterios de criticidad, en lugar de depender únicamente de calendarios fijos.
 Fuente: Deloitte
La calidad puede seguir una lógica similar. SAP DM puede integrarse con sistemas de inspección visual y con modelos de aprendizaje automático desplegados sobre SAP BTP. De este modo, las desviaciones y los defectos pueden detectarse durante el proceso y asociarse con su contexto de producción. Además de reducir mermas y reprocesos, esta capacidad evita que las unidades afectadas avancen a fases en las que su corrección resulta más costosa.
La detección de anomalías completa este enfoque. Cuando el caso de uso lo justifica, pueden desplegarse en SAP BTP modelos que analicen patrones de producción e identifiquen comportamientos alejados de la normalidad, aunque todavía no hayan generado una avería o una incidencia de calidad.
Una variación leve pero sostenida en los tiempos de ciclo o en el consumo energético puede anticipar un problema. Detectarla permite investigar antes de que el deterioro se refleje en la producción terminada. La utilidad del modelo dependerá de la calidad de los datos, la supervisión humana y un proceso claro para validar y gestionar las alertas.
Fabricación inteligente con SAP en redes de plantas
En los entornos de producción distribuidos, las diferencias entre sistemas, modelos de datos y criterios de cálculo dificultan la comparación entre centros. Determinar por qué una planta rinde por debajo de otra, dónde existe capacidad disponible o cómo redistribuir la producción puede requerir una conciliación manual considerable. SAP permite estructurar este análisis sobre una base común.
El primer paso consiste en armonizar los datos. SAP S/4HANA puede aportar el núcleo transaccional y de planificación, mientras que SAP Datasphere puede integrar y modelar información de diferentes fuentes. Órdenes, operaciones, materiales e indicadores deben compartir definiciones comunes para que los datos de las plantas sean comparables, aunque la ejecución local no sea idéntica.
Los KPI también requieren una metodología uniforme. Indicadores como OEE, producción, tasa de merma o tiempo de ciclo deben calcularse con la misma lógica y sobre periodos equivalentes. Solo así las diferencias reflejan variaciones operativas reales y no criterios de medición distintos.
El gobierno puede establecerse a nivel central sin eliminar la flexibilidad de cada planta. La organización define estándares comunes para datos, planificación e indicadores, y cada centro adapta la ejecución a sus restricciones. El objetivo es mantener la coherencia necesaria para coordinar la red sin imponer procesos idénticos donde no aportan valor.
Para las empresas españolas con plantas en varias comunidades autónomas y para los grupos internacionales que operan centros en España, este modelo facilita las decisiones sobre la red de producción. Los equipos centrales pueden comparar capacidad, restricciones, estado de las órdenes, calidad y rendimiento de activos para evaluar una posible redistribución. Las plantillas compartidas de datos maestros, integración de órdenes, trazabilidad y cálculo de KPI reducen el esfuerzo de despliegue. Cada planta puede conservar las instrucciones de trabajo, los calendarios de turnos, el idioma y los controles que requiere su operación.
La analítica centralizada también ayuda a determinar si una brecha de rendimiento corresponde a un centro concreto, se repite en una familia de productos o está relacionada con un proveedor o proceso compartido. Este análisis permite extender buenas prácticas y estándares comunes sin perder la capacidad de adaptación local.
Sostenibilidad y eficiencia energética con SAP
Los datos de consumo permiten tomar decisiones cuando se relacionan con el contexto productivo. El consumo total de electricidad de una planta no permite saber si el consumo procede del volumen fabricado, equipos en espera, reprocesos, un cambio en la combinación de productos o un proceso ineficiente. La fabricación inteligente vincula información sobre energía, agua, materiales, residuos y emisiones con la orden, el lote, el producto, la línea y el periodo correspondientes.
En un entorno SAP, SAP Digital Manufacturing puede aportar el contexto de ejecución, mientras que SAP S/4HANA proporciona datos de materiales, activos, compras y costes. SAP Datasphere y SAP Analytics Cloud permiten combinar y analizar información procedente de sistemas SAP y no SAP. SAP Sustainability Footprint Management ayuda a calcular y gestionar huellas de carbono corporativas y de producto a partir de datos operativos y de proveedores. SAP Sustainability Control Tower permite centralizar métricas de sostenibilidad y ESG, supervisar el rendimiento y respaldar los procesos de información corporativa.
La visión operativa resultante puede incluir:
- Consumo de energía por unidad conforme u orden de fabricación.
- Consumo de agua por lote o etapa del proceso.
- Mermas, reprocesos y rendimiento de materiales.
- Energía consumida durante periodos de inactividad, arranques y cambios de formato.
- Emisiones por producto, centro o etapa de la cadena de valor.
- Utilización de equipos junto con sus indicadores energéticos y de mantenimiento.
Estos datos respaldan dos objetivos relacionados. Los equipos de planta pueden localizar pérdidas de recursos e incorporar medidas correctoras a la planificación o la ejecución. Las áreas de sostenibilidad y finanzas pueden utilizar datos gobernados y trazables para elaborar métricas ESG y atender sus obligaciones de información. El alcance concreto depende de la situación jurídica de cada empresa, pero todas necesitan definiciones auditables, responsables de dato y controles adecuados para sustentar sus informes y declaraciones ambientales.
Para los fabricantes que operan en España, este modelo se alinea con las prioridades de eficiencia de recursos, economía circular y descarbonización industrial de la política española y del Pacto Verde Europeo. También permite valorar los proyectos de modernización con indicadores productivos y ambientales dentro de un mismo marco de decisión.
Requisitos que condicionan la fabricación inteligente en España
La arquitectura de fabricación inteligente debe contemplar la normativa de la Unión Europea y las reglas españolas de protección de datos. El alcance exacto varía según la empresa, el sector, los productos comercializados, los sistemas implantados y los casos de uso.
|
Marco normativo |
Relevancia para los entornos industriales en España |
|
RGPD y Ley Orgánica 3/2018 (LOPDGDD) |
Los registros de producción, las cámaras, los dispositivos conectados, la geolocalización, los registros de acceso y los datos de rendimiento pueden identificar a empleados. La normativa española incluye garantías específicas sobre dispositivos digitales, videovigilancia, grabación de sonido y geolocalización en el trabajo. Antes del despliegue deben definirse la finalidad, la proporcionalidad, los accesos, la conservación, la información a los trabajadores y, cuando corresponda, la participación de sus representantes. |
|
Se aplica desde el 12 de septiembre de 2025 y afecta al acceso y uso de datos generados por productos conectados, incluida la maquinaria industrial, así como a las condiciones de intercambio de datos y al cambio de proveedor de servicios cloud. Los contratos de equipos y plataformas deben aclarar el acceso a los datos operativos, los mecanismos de exportación, su uso por terceros y la protección de secretos empresariales. |
|
|
El Reglamento pasó a ser aplicable con carácter general el 2 de agosto de 2026, con varias excepciones y periodos transitorios. Según el calendario vigente, las reglas para sistemas de alto riesgo en ámbitos como el empleo y la gestión de trabajadores se aplicarán desde el 2 de diciembre de 2027. Las obligaciones para sistemas de alto riesgo integrados como componentes de seguridad en productos regulados, incluida determinada maquinaria, se aplicarán desde el 2 de agosto de 2028. Los programas industriales deben clasificar cada caso de uso y establecer documentación, supervisión humana, seguimiento y mecanismos de escalado acordes con su nivel de riesgo. |
|
|
Los fabricantes que introducen productos con elementos digitales en el mercado de la UE deben preparar procesos de seguridad de producto y gestión de vulnerabilidades durante todo el ciclo de vida. Las obligaciones de notificación de vulnerabilidades explotadas activamente e incidentes graves se aplican desde el 11 de septiembre de 2026. Las principales obligaciones de producto serán aplicables desde el 11 de diciembre de 2027. |
|
|
La directiva comprende determinados sectores de fabricación de productos críticos, según la actividad, el tamaño y otros criterios. El 8 de julio de 2026, la Comisión Europea anunció que había remitido a España al Tribunal de Justicia de la Unión Europea por no haber notificado las medidas de transposición. Las empresas deben seguir la evolución legislativa española y confirmar qué obligaciones nacionales y sectoriales de ciberseguridad les resultan aplicables en cada momento. |
|
|
Será obligatorio a partir del 20 de enero de 2027 para las empresas que introduzcan máquinas y productos relacionados en el mercado de la UE. Afecta, entre otros aspectos, a la documentación técnica, la evaluación de conformidad, el software con funciones de seguridad, los riesgos de ciberseguridad con impacto en la seguridad y la trazabilidad. |
Estos marcos deben analizarse para cada organización y caso de uso. La información anterior ofrece una orientación general y no sustituye una evaluación jurídica especializada.
Qué indican los datos españoles sobre la preparación para la fabricación inteligente
La publicación oficial más reciente del INE disponible para estos indicadores mide adopción tecnológica, no resultados operativos. Ofrece una referencia sobre las capacidades presentes en las empresas industriales, pero no permite atribuirles por sí sola mejoras concretas de producción, capacidad o rentabilidad.
Adopción de analítica de datos, cloud e inteligencia artificial
Según el INE, entre las empresas industriales españolas con diez o más empleados, en el primer trimestre de 2025:
- El 42,5 % realizaba analítica de datos con personal propio.
- El 40,4 % utilizaba servicios de cloud computing de pago.
- El 17,5 % empleaba tecnologías de inteligencia artificial.
Estas cifras indican que los componentes tecnológicos de la fabricación inteligente están cada vez más extendidos. No permiten saber si las soluciones están integradas con la planificación de la producción, la ejecución en planta, el mantenimiento y la calidad, ni si han generado mejoras operativas medibles.
Capacidad interna
La misma encuesta del INE señala que el 15,3 % de las empresas industriales empleaba especialistas TIC. La diferencia resulta relevante porque los entornos conectados necesitan personas capaces de mantener integraciones, gobernar los datos, interpretar señales operativas y convertirlas en cambios de proceso.
El apoyo externo puede cubrir la implantación y determinadas actividades especializadas. El valor a largo plazo requiere responsables internos claros, formación y capacidad de los equipos de planta y negocio para utilizar la información obtenida.
Medición del impacto operativo y financiero
En una empresa industrial española, cualquier afirmación de mejora debe basarse en la situación de partida de la planta y en un piloto con alcance e indicadores definidos. Entre las métricas relevantes se encuentran:
- Volumen de producción y rendimiento.
- Capacidad liberada y tiempo de ciclo del cuello de botella.
- OEE calculado con una metodología acordada.
- Mermas, reprocesos y rendimiento de primera pasada (FPY).
- Paradas no planificadas y tiempo de respuesta de mantenimiento.
- Cumplimiento del programa y plazo de producción.
- Trabajo en curso y retrasos asociados a materiales.
- Consumo de energía o materiales por unidad conforme.
Los cambios operativos suelen observarse antes de que todo su efecto financiero sea visible. Por ello, el caso de negocio debe relacionar cada KPI de producción con el coste, el capital circulante, el nivel de servicio o el margen que se espera mejorar.
Ámbitos en los que las empresas todavía deben avanzar
Los datos oficiales muestran una madurez desigual. La adopción de analítica, cloud e inteligencia artificial supera con claridad la disponibilidad de especialistas TIC dentro de las empresas industriales. Esta diferencia puede dificultar el escalado y el mantenimiento de las iniciativas de fabricación inteligente.
La principal brecha se encuentra en el capital humano
Solo el 15,3 % de las empresas industriales españolas con diez o más empleados declaró disponer de especialistas TIC en el primer trimestre de 2025. En el mismo periodo, el 42,5 % ya realizaba analítica de datos con personal propio y el 40,4 % utilizaba servicios cloud de pago.
Esta situación aumenta la carga sobre los perfiles que conectan tecnología y producción. Las empresas necesitan profesionales capaces de trabajar con datos operativos, comprender los procesos industriales, mantener criterios de gobierno y determinar cuándo un resultado analítico debe modificar un plan o una decisión de planta.
La formación debe abarcar el uso de los sistemas y las decisiones operativas que estos respaldan. Algunas competencias especializadas pueden cubrirse con proveedores externos, sobre todo en integración, ingeniería de datos, inteligencia artificial y ciberseguridad. La responsabilidad sobre el proceso y sus resultados debe permanecer dentro de la organización.
La segunda brecha afecta a la madurez del mantenimiento
El mantenimiento predictivo aparece con frecuencia entre los principales casos de uso de la fabricación inteligente, aunque muchas organizaciones todavía se encuentran en una fase inicial. En determinados entornos, el mantenimiento evoluciona más lentamente que la producción o la calidad y continúa apoyándose en respuestas reactivas o calendarios fijos.
El resultado es una madurez desequilibrada: la producción genera más datos, pero la fiabilidad de los activos no siempre avanza al mismo ritmo. Las paradas y la variabilidad del rendimiento siguen limitando los beneficios potenciales del programa.
Por este motivo, la evolución del mantenimiento requiere combinar las herramientas con la integración de los datos de activos en el ciclo de planificación y ejecución, además de definir criterios de criticidad, procesos de intervención y responsabilidades claras.
La tercera brecha se sitúa en la gestión de materiales
Incluso cuando mejoran la producción y la planificación, muchas empresas encuentran dificultades para sincronizar el flujo de materiales con las necesidades reales de la planta. Los retrasos en entregas, la variabilidad del suministro y la falta de visibilidad actualizada sobre el estado de los materiales siguen provocando interrupciones.
La creciente volatilidad aumenta la relevancia de este problema. Si producción y cadena de suministro no comparten información y reglas de respuesta, una planta optimizada permanece expuesta a incidencias externas.
Hoja de ruta estratégica para avanzar hacia una fábrica inteligente
La evolución hacia una fábrica inteligente con SAP requiere una progresión estructurada. Conviene vincular cada etapa con el nivel de madurez de la organización, la inversión disponible y la capacidad de ejecución.
Fase 1: establecer la situación de partida
El primer paso consiste en documentar el estado actual de producción, sistemas y datos. La madurez puede evaluarse mediante una escala común, por ejemplo de 0 a 5, y complementarse con referencias del mismo sector cuando sean comparables.
El gobierno y la ciberseguridad deben definirse desde el inicio. El gobierno asigna responsabilidades sobre decisiones, datos y estándares. La ciberseguridad identifica los riesgos que surgirán al ampliar la conectividad entre IT, OT, equipos y terceros.
En las operaciones situadas en España, la evaluación inicial también debe identificar el tratamiento de datos de empleados, los derechos de acceso a los datos generados por equipos conectados, la clasificación de los casos de uso de IA, las responsabilidades de ciberseguridad de producto y la posible exposición a NIS2 y a requisitos sectoriales.
Sin esta base, la inversión puede agravar los problemas de integración y gobierno en lugar de resolverlos.
Fase 2: definir el modelo objetivo y las prioridades de inversión
Una vez establecido el punto de partida, la empresa define el modelo operativo y tecnológico al que quiere llegar. La diferencia entre ambos se traduce en una hoja de ruta plurianual con hitos a más corto plazo y resultados verificables.
En esta fase se priorizan las iniciativas. Las plataformas centrales, las capas de datos y la integración suelen preceder a los casos de uso que dependen de ellas. El presupuesto se distribuye por etapas y se incorpora la preparación de los equipos.
La cartera debe gestionarse como un programa coordinado, con dependencias y criterios de valor comunes, para evitar que cada iniciativa cree una nueva isla tecnológica.
Fase 3: pilotar, validar y escalar
La ejecución comienza con pilotos de alcance controlado. La empresa selecciona escenarios donde el efecto pueda medirse, como un cuello de botella, una familia de productos con alta variabilidad o un activo crítico con paradas recurrentes.
La primera implantación incorpora los sistemas imprescindibles, la captura inicial de datos y la visibilidad mediante cuadros de mando y KPI. La formación se integra en el despliegue para que los equipos sepan interpretar la información y actuar sobre ella.
El piloto debe generar evidencia para decidir. Sus resultados permiten comprobar la validez del caso de uso, detectar limitaciones de datos o proceso y ajustar el modelo antes de extenderlo a otras líneas y plantas.
Experiencia de LeverX en fabricación inteligente para empresas que operan en España
Un programa de fabricación inteligente en España debe conectar la arquitectura SAP y los sistemas de planta con las condiciones operativas locales, los estándares del grupo y los requisitos españoles y europeos aplicables.
LeverX aborda estos proyectos integrando plataformas SAP, sistemas de planta y capas de datos dentro de un modelo operativo coherente. El alcance y la secuencia del despliegue se adaptan a la red industrial, el sector, la madurez del dato y las prioridades de inversión de cada empresa. Este enfoque permite acompañar tanto iniciativas desarrolladas en España como programas internacionales que incluyen plantas españolas.
Modernización de la producción basada en SAP S/4HANA
SAP S/4HANA actúa como núcleo transaccional y de planificación. En LeverX, trabajamos sobre la lógica de planificación de la producción, la calidad de los datos maestros y la correspondencia entre capacidad, materiales, plazos y rendimiento real. El objetivo es obtener planes viables que puedan ejecutarse y ajustarse con información procedente de planta.
Implantación de SAP Digital Manufacturing
La implantación de SAP DM conecta las órdenes de fabricación con las actividades de planta y permite recopilar datos de ejecución. El alcance puede incluir supervisión de la producción, instrucciones digitales de trabajo y trazabilidad por operación. De este modo, la ejecución se gestiona con mayor transparencia dentro del mismo entorno de información que utiliza la planificación.
Integración de MES y ERP
Numerosos entornos industriales operan con sistemas MES y ERP conectados solo de forma parcial. Los proyectos de integración sincronizan datos y alinean procesos entre ambas capas. Las órdenes de producción, las confirmaciones y la información de rendimiento se estructuran e intercambian mediante reglas consistentes, lo que permite incorporar los resultados de ejecución a la planificación con menos retrasos y conciliaciones manuales.
Diseño de arquitecturas IoT
El diseño de una arquitectura IoT define cómo se capturan, contextualizan y utilizan en SAP los datos procedentes de equipos y sensores. Incluye los flujos desde las máquinas hacia los entornos de ejecución, gestión de activos y analítica. Una arquitectura adecuada permite reutilizar los datos en casos como la monitorización del estado de los equipos, el mantenimiento predictivo y el análisis del rendimiento, con criterios comunes de seguridad y gobierno.
Programas de despliegue internacional
Escalar la fabricación inteligente entre varias plantas exige modelos de datos, definiciones de KPI y estructuras de gobierno consistentes. Los programas de despliegue internacional establecen estos elementos a nivel corporativo y contemplan las particularidades operativas de cada centro. El resultado es una base comparable para coordinar la planificación y la toma de decisiones en toda la red.
Datos de sostenibilidad, seguridad y cumplimiento normativo
En los despliegues que incluyen operaciones en España, la arquitectura y el gobierno pueden incorporar los requisitos relevantes para cada caso de uso. Entre ellos se encuentran la privacidad de los datos de empleados, el acceso a los datos de equipos conectados, la gobernanza de la IA, la ciberseguridad OT, la conformidad de maquinaria y las métricas de sostenibilidad. El alcance debe validarse con las áreas jurídica, de cumplimiento normativo, de ciberseguridad y de sostenibilidad de la empresa, y trasladarse después a los modelos de datos, controles de acceso, integraciones, documentación y estándares de despliegue.